


西安EVA 注塑加工哪家好,要看脱模工艺及模具设备
发布时间:2026/10/14 浏览量:1056
【乡村振兴陕西网】摘录:挑选靠谱的 EVA 注塑加工厂家,不能只比价、看产能,**模具功底与脱模(注销)工艺**才是决定产品良率、外观和尺寸稳定性的核心。EVA 材质柔软弹性大,发泡成型后出模极易粘模、拉白、顶穿、变形,很多加工厂就是卡在模具设计不合理、脱模方案不成熟,导致批量次品、交期延误,陕西吸塑包装,西安吸塑包装,西安兰后实业有限公司位于西安市未央区永恒大厦B座1408号,电话:029-86192008 客服:13891888578,欢迎洽谈吸塑包装业务。
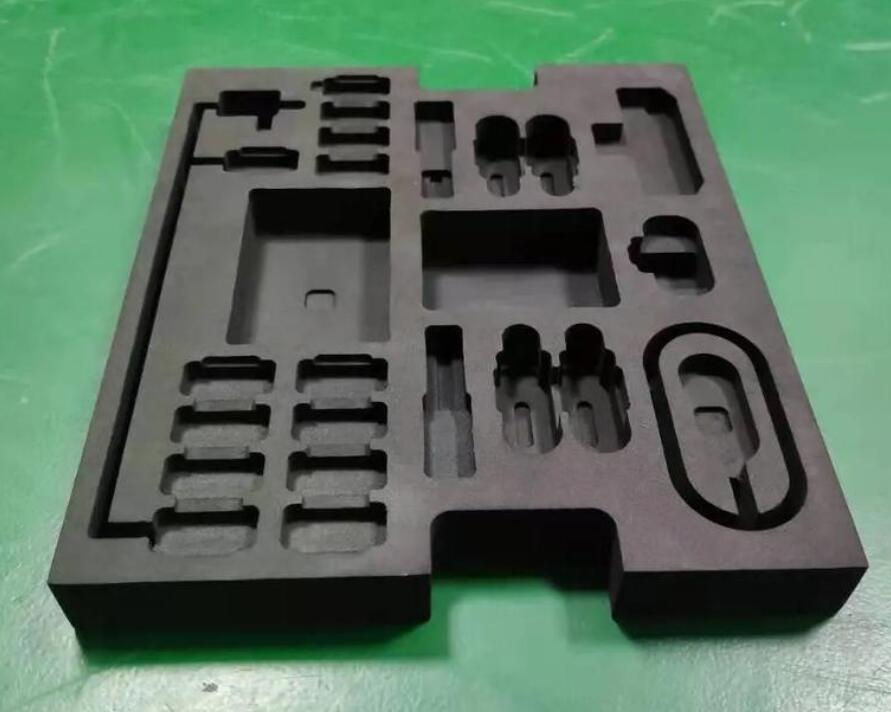
优质 EVA 注塑厂家,首要体现在模具研发与制造实力。EVA 发泡注塑和普通硬胶注塑完全不同,开模前要提前核算发泡膨胀系数,型腔尺寸不能简单按常规收缩率计算。模具选材优先选用导热性能优异的铝模或专用模具钢,配合 CNC 精密加工,保证型腔表面高光均匀,减少粘模基础风险。模具结构上,必须合理设计流道、加大扇形浇口,禁用细小点浇口,防止料流剪切过热产生焦痕;同时在熔接痕、料流末端开设细密排气槽,解决困气起泡问题。脱模斜度要比普通塑料更大,一般单边 1.5°~2°,深筋、倒扣位置做圆角过渡,避免脱模时撕裂产品。顶出系统是重中之重,厂家会选用大直径顶针、顶块或顶环,分散顶出力,防止软质 EVA 被顶针戳破、压凹。冷却水路均匀排布,保障型腔温度一致,减少产品冷却后翘曲、厚薄收缩不均等问题。
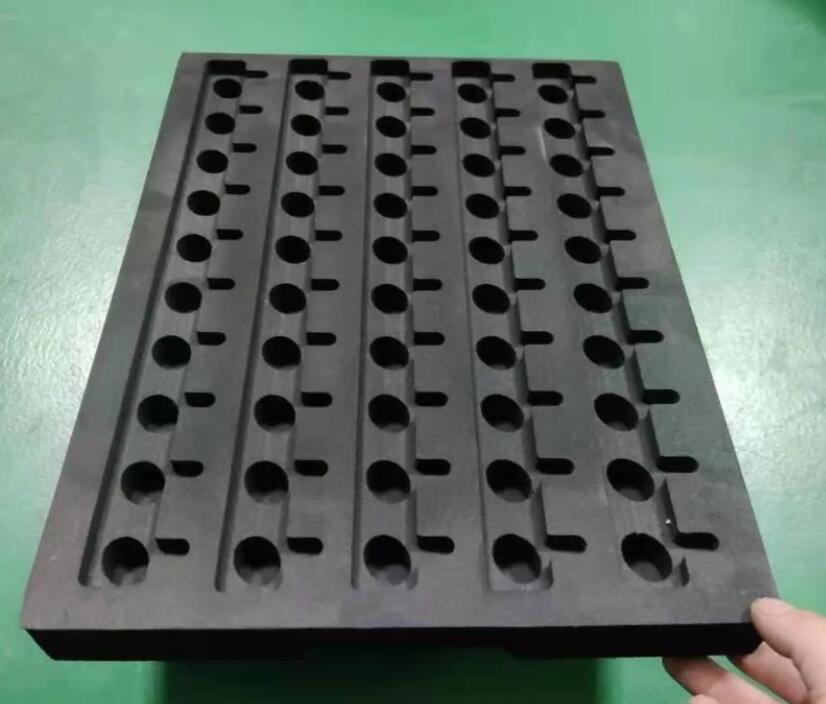
其次重点考察**脱模(注销)工艺**,这是 EVA 注塑的技术分水岭。EVA 件刚出模时温度高、质地偏软,脱模时机、顶出速度、取件方式稍有不当就会形变。成熟厂家会根据产品结构定制整套脱模方案:简单产品采用机械平稳顶出,复杂倒扣件采用强脱、抽芯组合结构,利用 EVA 本身弹性实现无损脱件,同时控制顶出速度,避免瞬间受力造成表面拉痕。脱模剂使用也很考究,优先干式微量脱模剂,不大量喷涂油性脱模剂,防止残留影响后续丝印、粘接。脱模之后配套定型工装,工件平放自然冷却定型,不直接堆叠挤压,保障尺寸稳定。生产过程中,工艺工程师会持续调试料温、注射压力、保压时间,平衡发泡倍率,从源头降低粘模概率,而不是单纯依靠脱模剂强行脱模。
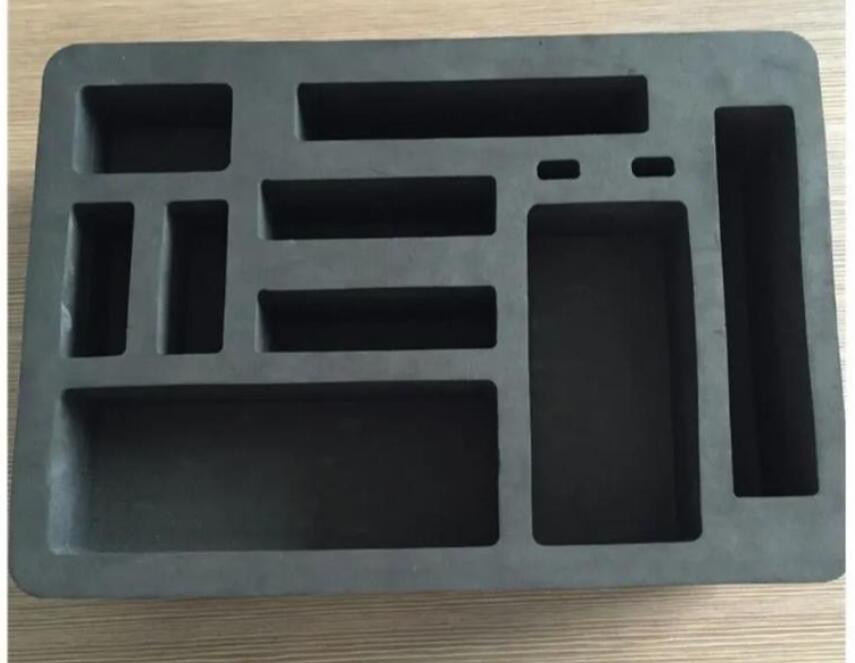
实地考察厂家时,可以重点看试模样品,观察产品表面有无拉白、顶痕、气泡、扭曲变形,倒扣位置轮廓是否完整。同时询问试模次数、模具修改经验,能否针对产品结构优化脱模方案。小批量打样阶段就能稳定脱模、尺寸达标,大批量生产才不容易翻车。
总而言之,EVA 注塑拼的不是机器数量,而是模具设计功底和成熟的脱模工艺。选择加工厂,优先看自主开模能力、EVA 发泡成型案例、试模脱模效果,模具和注销工艺过硬,才能兼顾外观、尺寸、良率,控制综合生产成本,保障订单稳定交付。
联系我们

电话:029--8729 8982
广告:182-2051-6871
招商:133-8918-3151
邮箱:1051286110@qq.com
官网:www.xczxsxw.com
地址:西安市新城区省政府新城大院北门68号院


